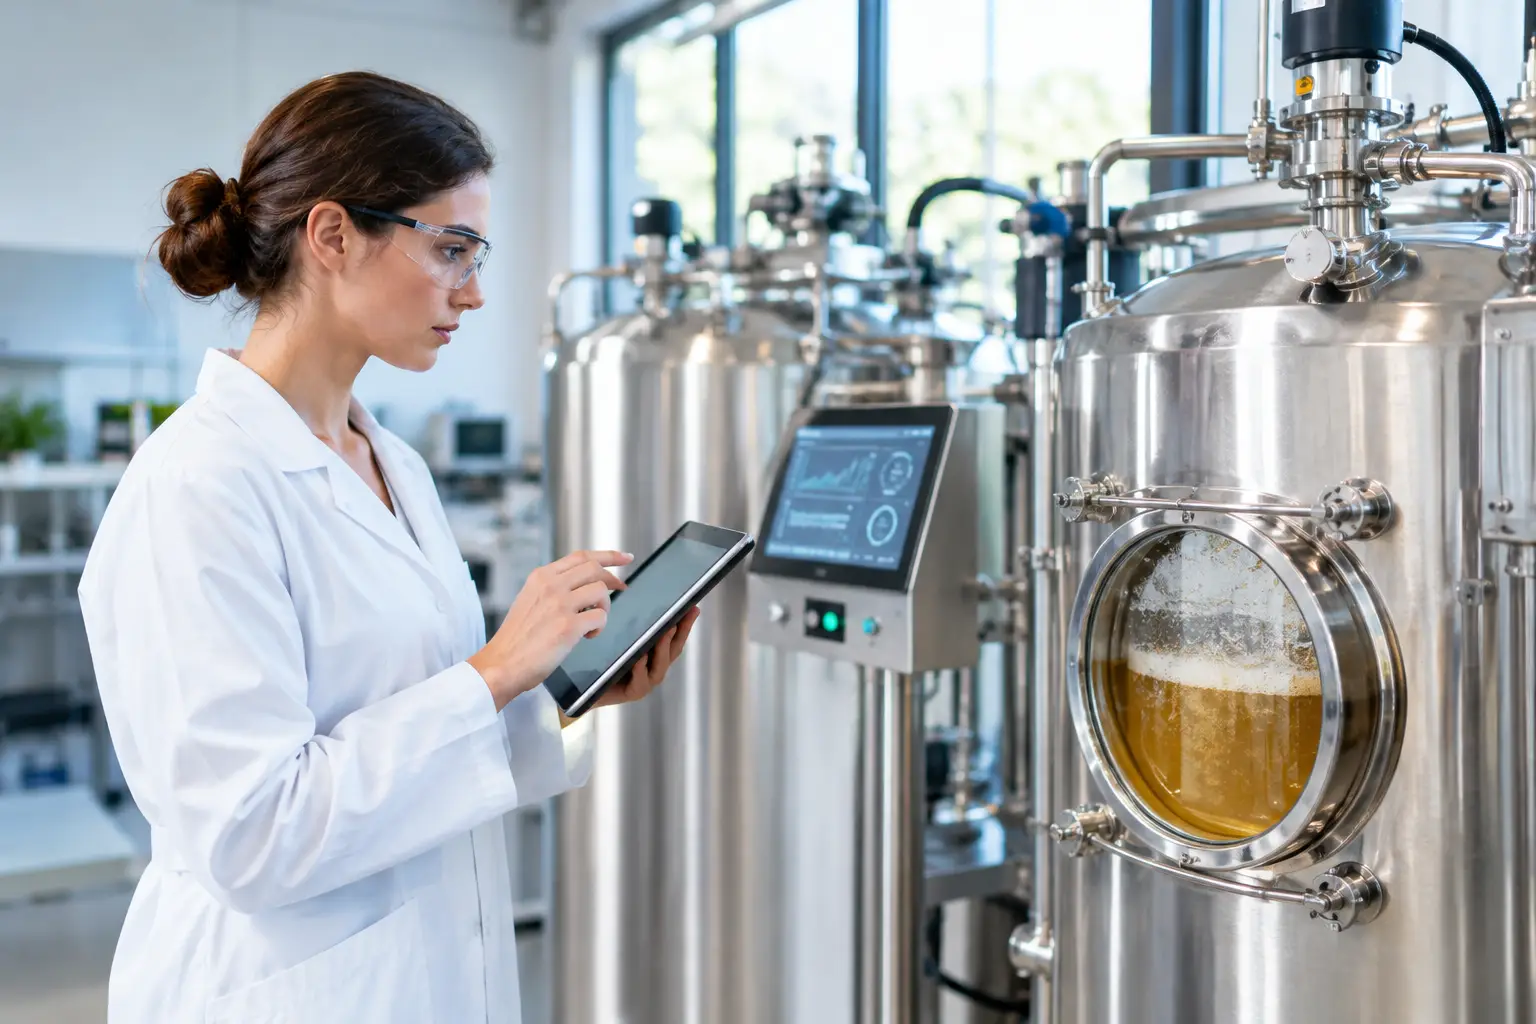

Партида с добър резултат следвана от партида с отклонение рядко е проблем само на суровината. При ферментационните процеси малка разлика в температурата, аерацията, pH или момента на хранене може да промени кинетиката на растежа, добива и крайното качество. Този казус за автоматизация на ферментация разглежда как производствена инсталация преминава от ръчно управление към контролиран и проследим процес.
Разглежданият сценарий е представителен за предприятие, което произвежда биомаса и ферментационен продукт с хранително, биотехнологично или индустриално приложение. Операторите следят параметрите периодично, коригират pH чрез ръчно дозиране и регулират въздуха по натрупан опит. Методът работи при малки обеми и стабилен екип, но става уязвим при увеличение на капацитета, работа на смени и по-строги изисквания за проследимост.
Началният проблем не е само липсата на PLC
В началната конфигурация ферментаторът разполага с температурен индикатор, механично разбъркване и базово подаване на въздух. pH се измерва с лабораторен уред през определени интервали, а пробите се анализират извън съда. При отклонение операторът добавя киселина или основа, променя дебита на въздуха и записва действията си в хартиен дневник.
Това създава три практически риска. Първо, корекцията винаги идва след измереното отклонение. Ако pH е извън зададения диапазон от 15 или 20 минути, микроорганизмите вече са били подложени на нежелан стрес. Второ, действията на различните оператори не са напълно еднакви. Трето, дневникът не дава достатъчна времева резолюция, за да се установи защо една партида има по-нисък добив.
Целта не е просто да се монтира контролер. Целта е да се определи кои параметри влияят критично върху продукта, как трябва да се измерват, с каква честота да се управляват и как да се документира всяка промяна. Автоматизация без технологична логика само ускорява грешния процес.
Автоматизация на ферментация: параметри и архитектура
За конкретния казус е избрана автоматизирана система с PLC управление, операторски панел и архивиране на трендове за всяка партида. Управляващата логика е изградена около температура, pH, разтворен кислород – DO, обороти на бъркалката, дебит на въздуха, налягане и подаване на хранителен субстрат.
Температурата се измерва с подходящ процесен датчик и се управлява чрез охлаждаща риза или вътрешен топлообменник. Важна е не само точността на измерването, а и реакцията на системата. При екзотермичен растеж топлинният товар може да се повиши бързо, затова охлаждащият контур трябва да е оразмерен за реалния максимум, а не за средната работа на ферментатора.
pH се следи непрекъснато с индустриална електрохимична сонда, монтирана в хигиенична арматура. PLC регулира дозиращите помпи за киселина и основа през PID контур, с ограничение на максималната доза за определен период. Това ограничение е съществено: неправилно калибриран датчик или засечена дозираща линия не бива да доведат до неконтролируемо подаване на реагент.
DO е параметърът, който често показва най-рано промяна в метаболитната активност. Когато разтвореният кислород спадне под зададен праг, системата може последователно да увеличи оборотите на бъркалката, дебита на въздуха и при необходимост обогатяването с кислород. Тази каскадна логика запазва процеса в работна зона и същевременно ограничава ненужния разход на газове и електроенергия.
При fed-batch режим подаването на субстрат не следва фиксиран график. То се свързва с технологична рецепта и с избрана обратна връзка – например DO сигнал, време, маса на подадения субстрат или предварително определен профил. Изборът зависи от микроорганизма и от целевия продукт. DO-stat контролът е полезен, когато спадът или покачването на кислорода показва промяна в консумацията на хранителния компонент, но не заменя валидираната технологична стратегия.
Измерването определя качеството на управлението
Сензорите не са периферна част от автоматизацията. Неточен pH електрод, замърсен DO сензор или неподходящо място за монтаж може да направи най-добрата логика ненадеждна. Затова проектът включва процедури за калибриране преди партида, проверка след партида и оценка на отклоненията спрямо референтни измервания.
При работа с хранителни, фармацевтични или чувствителни биотехнологични продукти трябва да се предвидят съвместимост на материалите, хигиеничен дизайн, SIP/CIP сценарии и защита от кръстосано замърсяване. Ако датчикът се демонтира при всяка партида, времето за подготовка и рискът от монтажна грешка нарастват. Ако остава в процеса, той трябва да издържа на почистване и стерилизация и да има ясно определен интервал за поддръжка.
Как се изпълнява внедряването без риск за производството
Правилният ред започва с технологичен одит. Изясняват се обемът на работната партида, типът ферментация, допустимите диапазони, режимите на CIP/SIP, нужните аларми и изискванията към документацията. След това се подготвят P&ID схема, списък на измервателните точки, I/O лист, функционална спецификация и рецепти за основните продуктови варианти.
Следва изборът на изпълнителни механизми. Дозиращите помпи трябва да бъдат химически съвместими с използваните реагенти и да имат достатъчна повторяемост при малки дебити. Регулиращите вентили и масовите разходомери за въздух или кислород се оразмеряват според необходимия диапазон, не само според максималния дебит. При твърде голям клапан фината регулация става нестабилна, а при недостатъчен капацитет системата не може да компенсира пиковото кислородно потребление.
Преди пускане в производство се изпълняват фабрични и обектови тестове на логиката, последвани от проверка на алармите, блокировките и аварийните режими. Добра практика е да се симулират отпадане на въздух, прекъсване на охлаждане, загуба на сигнал от pH или DO датчик и превишено налягане. Системата трябва да премине в безопасно състояние, да регистрира събитието и да даде на оператора ясна инструкция за реакция.
При регулирани производства към това се добавят IQ/OQ/PQ дейности. Те доказват, че оборудването е инсталирано според проекта, функционира според спецификацията и осигурява повторяем резултат при реална експлоатация. За много предприятия именно тази проследимост е разликата между удобен контролен екран и система, която може да подкрепи одит, разследване на отклонение или трансфер на технология.
Измеримият резултат от казуса
След автоматизацията операторът не губи роля, а преминава от постоянно ръчно коригиране към наблюдение, потвърждаване на критични действия и оценка на данните. Непрекъснатите трендове показват връзката между pH, DO, температурата и подаването на субстрат. Това позволява причината за отклонение да се търси в конкретен момент, вместо в общото впечатление за партидата.
При добре настроени контури обичайният ефект е по-тесен диапазон на критичните параметри, по-малко извънредни корекции и по-предвидима продължителност на ферментацията. Реалната икономия зависи от обема, стойността на продукта, броя партиди и текущия процент брак. При скъпи среди или дълги цикли дори предотвратяването на една компрометирана партида може да оправдае значителна част от инвестицията.
Автоматизацията има и граници. Ако суровините са непостоянни, рецептурата не е стабилизирана или капацитетът на охлаждане е недостатъчен, контролерът няма да реши фундаменталния технологичен проблем. Той ще го направи видим чрез данни. Това е ценна, но различна полза, която трябва да бъде отчетена още при проектирането.
Данните са част от производственото оборудване
За всяка партида системата трябва да пази зададени стойности, реални трендове, аларми, операторски намеси и количество на подадените компоненти. Данните могат да се използват за сравнение между партиди, оптимизация на рецепти и ранно откриване на отклонения в сензор или механичен възел.
Хъб за Процеси и Апарати ЕООД подхожда към такива проекти като към инженерна задача: от избор на измервателни точки и оборудване до пуск, обучение, сервиз и квалификационна документация. Това е особено важно, когато системата трябва да работи надеждно години наред, а не само да демонстрира функционалност при приемането.
Най-полезната първа стъпка е да се прегледат последните няколко партидни записа и да се открие къде операторът най-често компенсира процеса ръчно. Там обикновено е и най-доброто място автоматизацията да започне да носи измерима стойност.