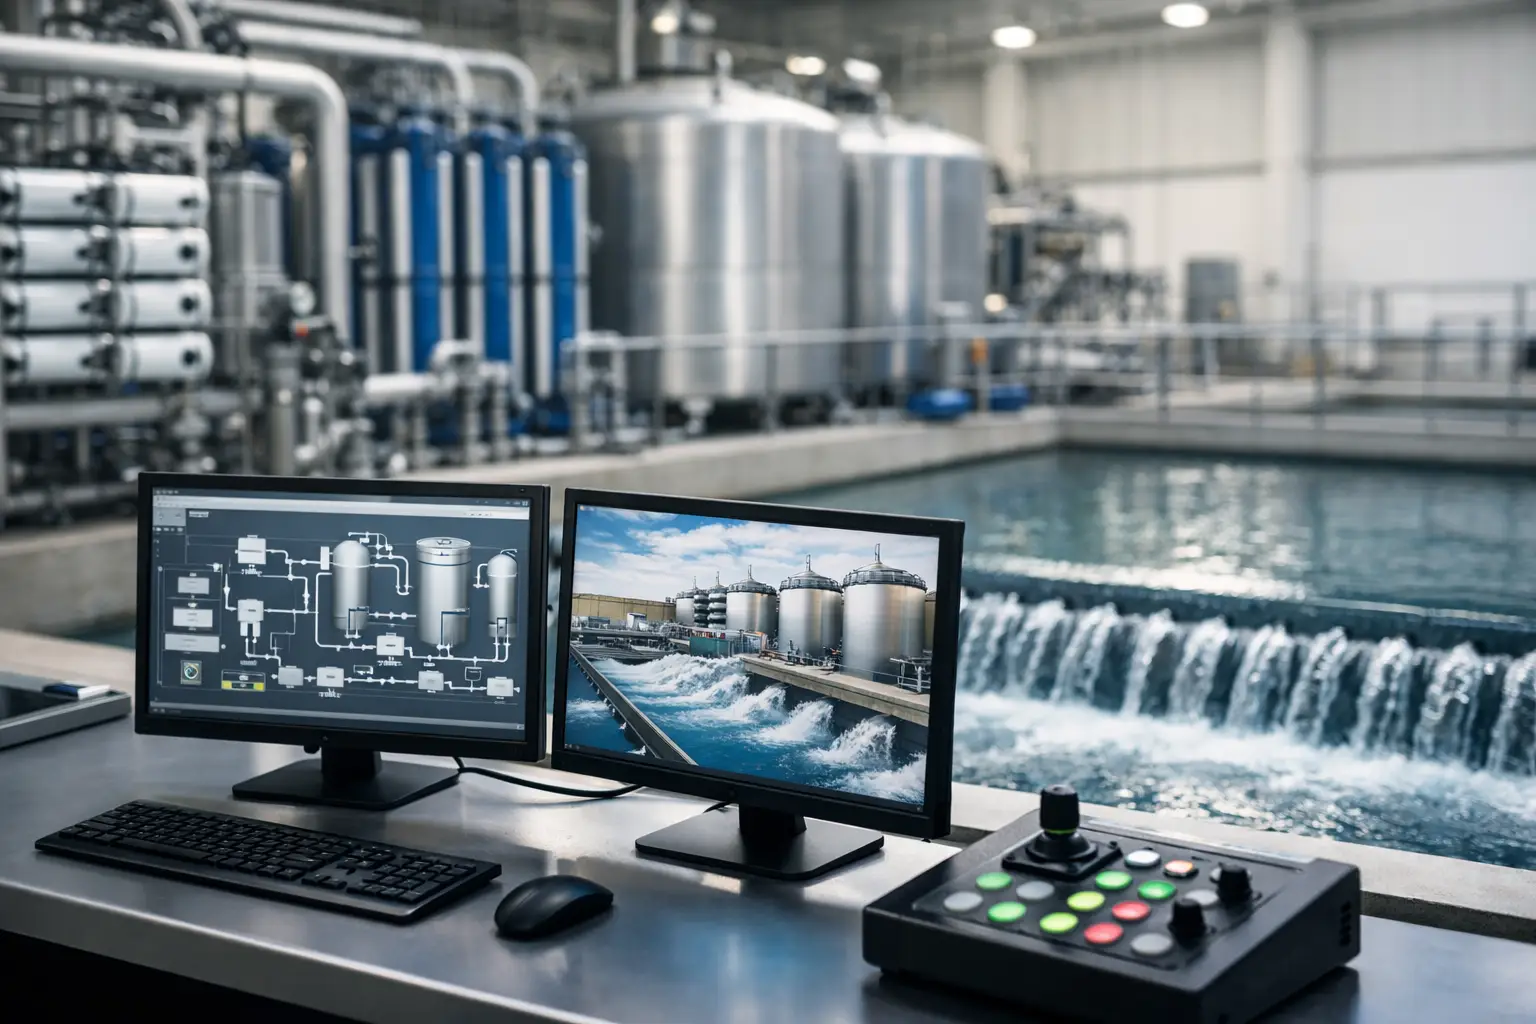
Променливият състав на отпадъчните води рядко е проблем, който се решава само с по-голям реактор или с повече реагент. В този казус за водопречиствателна автоматизация основното предизвикателство е липсата на постоянен контрол върху pH, дебита и дозиращите помпи. Резултатът е колебливо качество на изходящата вода, прекомерен разход на коагулант и риск от изпускане извън зададените технологични граници.
Разглеждаме типичен сценарий от производствено предприятие с периодично натоварване на локална пречиствателна станция. Решението не е просто подмяна на табло. То обединява онлайн измерване, PLC управление, честотно регулиране, регистриране на данни и ясна логика за безопасна работа при аварийни състояния.
Изходната ситуация: работеща инсталация с непредвидим резултат
Пречиствателната система включва приемен резервоар, уравнителен обем, реактор за неутрализация, коагулация и флокулация, ламелен утаител, резервоар за пречистена вода и обезводняване на утайка. Операторът измерва pH ръчно няколко пъти на смяна и включва дозиращите помпи според текущото наблюдение. Дебитът към реактора се определя основно по работния режим на потопяема помпа.
Този подход може да е приемлив при постоянен входящ поток. При производствен цикъл с измиване на линии, регенерация, смяна на суровина или еднократно изпразване на технологичен съд той създава сериозни отклонения. Киселинна или алкална порция постъпва в системата по-бързо, отколкото операторът може да реагира. Ако дозиращата помпа подава с постоянен дебит, реагентът или не достига, или се предозира.
Последствията не се изчерпват с pH на изхода. Неподходящата среда влошава ефекта на коагуланта, увеличава количеството фина утайка и натоварва утаителя. Когато утайката е нестабилна, филтър-пресата или шнековата преса работи с по-ниска ефективност, а разходите за транспортиране и третиране на отпадъка нарастват.
Как е дефиниран казусът по водопречиствателна автоматизация
Преди избор на контролер или сензори трябва да се уточни какво точно трябва да се управлява. В конкретния случай целите са четири: стабилизиране на pH в реактора, пропорционално дозиране според дебита, защита от работа на сухо и пълна проследимост на процеса по смени и партиди.
Първата инженерна задача е проверка на хидравликата. Времето за смесване, обемът на реактора и реалният дебит определят дали системата има достатъчно време да отговори на корекцията. PLC алгоритъмът не може да компенсира конструктивно малък реактор или лошо разположена точка за въвеждане на реагент. Автоматизацията работи най-добре, когато механичната и химичната част на процеса са оценени заедно.
Следва изборът на измервателни точки. pH електродът се монтира в зона с представителна, добре смесена проба, а не непосредствено до тръбата за киселина или основа. За контрол на подаването се използва електромагнитен разходомер с подходящ диаметър, диапазон и материал на електродите спрямо проводимостта и химичния състав на водата. При високо съдържание на твърди частици трябва да се предвиди и режим на почистване или монтажна позиция, която ограничава натрупването.
Управление на pH: защо двупозиционният режим не е достатъчен
Най-простата логика включва дозиращата помпа под долна граница и я изключва над горна. Тя е подходяща при малък дебит и бавна динамика, но често води до непрекъснато прескачане около зададената стойност. При неутрализация на променливи промишлени води този режим увеличава риска от осцилации и излишен разход на реагент.
По-практично решение е PID управление на честотно управлявана дозираща помпа или на помпа с аналогов вход 4-20 mA. Контролерът сравнява измереното pH със зададената стойност и променя производителността според отклонението и скоростта, с която то се развива. В алгоритъма се задават максимална и минимална честота, време за изчакване след дозиране и ограничение на рязката промяна на изходния сигнал.
Тези настройки са критични. Ако PID регулаторът е настроен прекалено агресивно, системата ще предозира, защото химичната реакция и измерването имат закъснение. Ако е твърде бавен, няма да компенсира входните пикове. Настройката се извършва при реална вода и реални технологични натоварвания, а не единствено по данните от табелката на помпата.
Дебитът като основа за предвидимо дозиране
Когато входящият дебит варира, само pH регулация може да реагира със закъснение. Затова базовото количество реагент се определя пропорционално на измерения дебит, а pH контурът прави фина корекция. Така при рязко увеличение на потока дозиращата помпа веднага преминава към по-висока производителност, преди pH в реактора да излезе от допустимия диапазон.
При коагулация тази логика е особено полезна. Първоначалната доза коагулант се задава в литри на кубичен метър, а операторът има възможност да коригира коефициента според лабораторни jar-test резултати, мътност, цвят или специфични замърсители. Това не заменя лабораторния контрол. То превръща неговите резултати в повторяем работен режим.
Архитектурата на решението
Внедрената система се базира на PLC с аналогови входове за pH, дебит и ниво, цифрови входове за аварийни сигнали и аналогови или импулсни изходи към дозиращите помпи и честотните регулатори. Локален HMI панел показва технологичната схема, моментните стойности, състоянието на задвижванията и активните аларми.
Режимите са разделени на ръчен, автоматичен и сервизен. Ръчният режим е нужен за проверка на посока на въртене, изпитване на клапани и първоначално обезвъздушаване. Той обаче не трябва да заобикаля всички защити. Ниско ниво в резервоара за реагент, липса на импулс от разходомер, претоварване на помпа или прекъснат сигнал от pH сензора трябва да водят до ясно дефинирано безопасно състояние.
За критичните измервания се въвеждат граници за правдоподобност. Например pH стойност извън физически възможния диапазон, липса на промяна след продължително дозиране или внезапен скок на сигнала не се приемат автоматично за реален технологичен факт. PLC генерира аларма за проверка на сензора и блокира режимите, при които некоректен сигнал може да причини предозиране.
Към системата се добавя архивиране на трендове: входящ и изходящ дебит, pH, производителност на дозиращите помпи, нива, аларми и време на работа на основните консуматори. Данните позволяват на технолога да свърже отклонение в качеството с конкретно производствено събитие. Те са полезни и при вътрешни проверки, анализ на разходите за реагенти и доказване на изпълнен режим пред контролни органи или клиент.
Пускът в експлоатация е част от решението
След електрическото свързване работата не приключва. Изпълняват се проверка на I/O сигналите, калибриране на pH електродите с буферни разтвори, проверка на реалния дебит на дозиращите помпи и тест на всички аварийни блокировки. Производителността на помпа не трябва да се приема по каталог без проверка, защото вискозитетът на реагента, противоналягането и състоянието на мембраната влияят директно върху подаваното количество.
При пробния период се проследява реакцията на системата при нормален поток и при контролирани промени в натоварването. Настройват се PID параметрите, времето за смесване и праговете за аларми. Операторите се обучават не само как да потвърдят аларма на екрана, а какво означава тя: кога да калибрират електрод, кога да проверят смукателния филтър и кога проблемът е във входящата технологична вода.
За предприятия с изисквания за валидирана документация могат да се структурират протоколи за IQ/OQ, включително проверка на инсталацията, функционални тестове на автоматичните последователности и доказване на зададените алармени реакции. Това е особено ценно при фармацевтични, хранително-вкусови и други регулирани производства, където проследимостта на промяната има същата тежест като самото измерване.
Измеримият ефект и реалните ограничения
При правилно оразмеряване автоматизацията намалява колебанията на pH, ограничава загубите на реагент и освобождава оператора от постоянно ръчно наблюдение. Най-същественият ефект обаче е предвидимостта: технологичният екип разполага с данни, а не с предположения защо качеството се е променило.
Не всяка инсталация изисква сложна SCADA система или дистанционен достъп. За малка локална станция PLC, надежден HMI панел и архив на ключовите параметри може да са напълно достатъчни. При множество обекти, непрекъснат режим и критични зауствания централизираният мониторинг и известяването към дежурен персонал са оправдани.
Също така автоматизацията не отменя поддръжката. pH електродите се калибрират и почистват, разходомерите се проверяват, а дозиращите помпи имат консумативи. Инженерното решение трябва да включва и достъп за обслужване, резервни части и ясни процедури за периодична проверка. В Хъб за Процеси и Апарати подхождаме към такива проекти като към работещ технологичен процес, а не като към доставка на отделни компоненти.
Добрата водопречиствателна автоматизация започва с правилните въпроси: как се променя входящата вода, кое измерване е критично и какво трябва да се случи при отказ. Когато тези отговори са заложени в проекта, контролът на процеса става измерим, обслужваем и надежден в реалната експлоатация.