
Партида боя, сироп, крем, смола или суспензия може да изглежда приемлива визуално и все пак да създаде проблем при изпомпване, дозиране, филтрация или нанасяне. В такива случаи правилният избор на вискозиметър не започва от каталожния диапазон, а от въпроса как измерената стойност ще управлява реално решение в лабораторията или производството.
Вискозитетът не е универсална константа за всички материали и условия. При Нютоновите течности стойността се изменя основно с температурата. При емулсии, полимерни разтвори, пасти, гелове, бои и хранителни продукти тя често зависи и от скоростта на срязване, времето на измерване, предходната механична обработка и наличието на въздушни мехурчета. Затова уред, който е подходящ за контрол на разтворител, може да даде подвеждащ резултат при кетчуп или високовискозна смола.
Какво трябва да реши измерването
Преди избор на модел е необходимо да се дефинира технологичната задача. Ако целта е приемателен контрол на входяща суровина, обикновено са важни краткият цикъл, повторяемостта и лесното сравнение между оператори. При разработване на формула са нужни повече точки на измерване, контрол на температурата и възможност за работа при различни скорости на срязване. За производствена линия приоритет може да бъде непрекъснато измерване в тръбопровод и сигнал към система за управление.
Една стойност в mPa·s сама по себе си не е достатъчна, ако не е описано при каква температура, с каква геометрия, скорост, време и подготовка на пробата е получена. Практически полезният резултат изглежда така: вискозитет 4 500 mPa·s при 25 °C, конкретен шпиндел, 20 rpm и определено време за стабилизиране. Тази информация позволява проследимост между партиди, смени и лаборатории.
Динамичен или кинематичен вискозитет
Динамичният вискозитет показва съпротивлението на течността срещу деформация и обичайно се измерва в mPa·s или cP. Той е основният параметър за бои, лакове, лепила, козметика, фармацевтични сиропи, хранителни продукти и много химически смеси.
Кинематичният вискозитет се изразява в mm²/s или cSt и отчита и плътността на флуида. Той е широко използван при масла, горива и други нефтопродукти, включително при методи по ASTM или ISO, базирани на капилярно протичане. Двата параметъра са свързани, но преобразуване е коректно само когато плътността е известна при същата температура.
Избор на вискозиметър според материала
За нисковискозни, Нютонови течности с ясно дефинирани стандарти често е приложим капилярен вискозиметър. Той осигурява висока точност, но изисква прецизен контрол на температурата, чиста проба и внимателна работа. Подходящ е например за разтворители, базови масла и горива, когато методът е зададен в спецификацията.
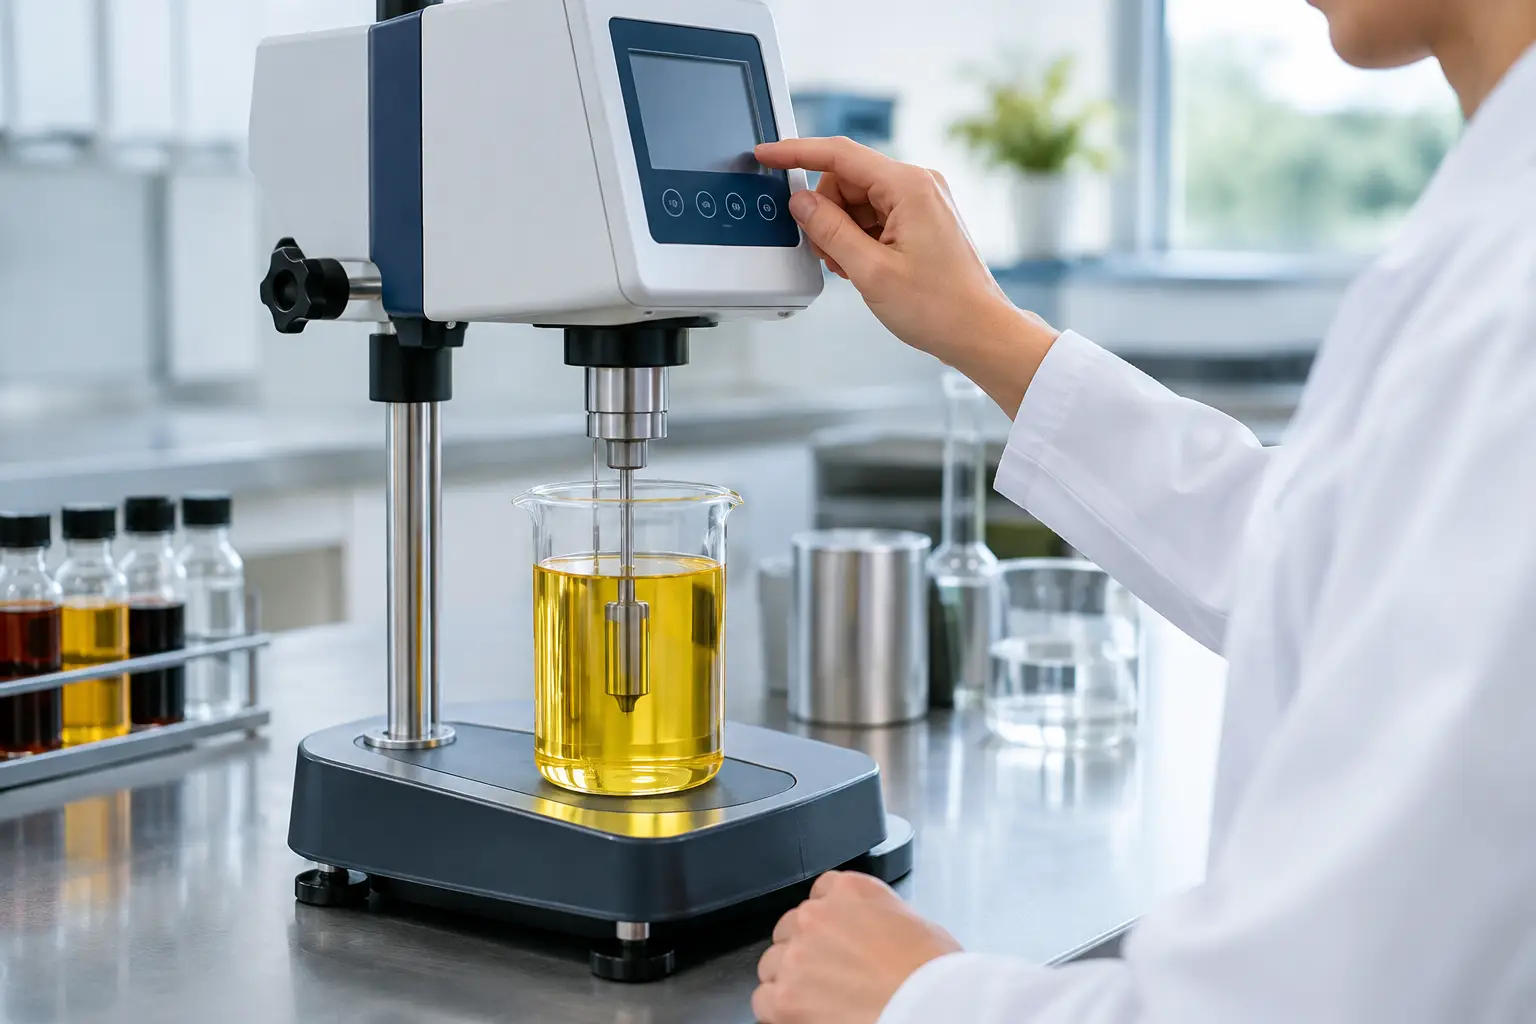
Ротационният вискозиметър е по-гъвкаво решение за широк спектър от течности и полутечни продукти. Чрез избор на шпиндел, обороти и подходяща геометрия той може да работи с течности от нисък до много висок вискозитет. Това е практичен вариант за лаборатории в химическата, хранително-вкусовата, козметичната и фармацевтичната промишленост, особено при продукти с не-Нютоново поведение.
Чашките тип Ford, Zahn или DIN са бърз инструмент за оперативен контрол на течливостта при бои, лакове и мастила. Те са удобни на производствената площадка, но не са пряк заместител на ротационния метод. Резултатът е време на изтичане, което може да се съпоставя в рамките на една технология, но зависи силно от температурата, чистотата на отвора и правилното запълване на чашката.
При силно тиксотропни пасти, кремове, гелове или строителни смеси стандартен шпиндел в стандартен съд невинаги е достатъчен. В такива случаи геометрии тип конус-плоча, цилиндрични системи или специални адаптери за малък обем дават по-представителни данни. За материали с едри частици трябва да се провери и допустимият размер на частиците спрямо измервателната междина.
Диапазонът не трябва да се избира по номинала
Честа грешка е уредът да се подбира така, че очакваната проба да попада близо до долната граница на обхвата. При ротационните системи надеждността е свързана и с измерения въртящ момент. Когато той е твърде нисък, шумът и малките външни влияния се отразяват силно на резултата. При твърде висок въртящ момент има риск от претоварване или работа извън оптималната област.
Добрата практика е типичните работни проби да се измерват в средната част на полезния диапазон на избраната конфигурация. Това изисква да се разглежда не само самият уред, а комбинацията от шпиндел, обороти, съд, адаптер и температура. За лаборатория с няколко групи продукти често е по-ефективно да се предвидят допълнителни шпиндели или специфични принадлежности, вместо да се търси компромисен единичен режим.
Температурата е част от метода
При много течности промяна от 1 °C е достатъчна да създаде видима разлика във вискозитета. При масла, шоколадови маси, полимерни разтвори и смоли ефектът може да бъде съществен. Ако пробите се измерват при температурата на помещението, но тя се колебае между сезони или смени, лабораторията вероятно ще отчита несъответствия, които не произлизат от продукта.
Термостатична вана, съд с водна риза, Peltier система или температурен датчик в пробата се избират според необходимата точност и работния процес. Важно е не само да се достигне зададената температура, а пробата да има време да се уеднакви в целия си обем. При вискозни материали този период може да е значително по-дълъг от очакваното.
Скорост на срязване и реалното поведение в процеса
Много продукти не се държат еднакво при бавно разбъркване и при преминаване през помпа, дюза или тесен филтър. Псевдопластичните материали намаляват видимия си вискозитет при по-високо срязване. Дилатантните системи могат да се сгъстяват. Тиксотропните продукти променят поведението си и във времето при непрекъснато срязване.
Тук е необходима ясна връзка между лабораторния метод и процеса. Ако продуктът се дозира през помпа, измерване само при една ниска скорост може да не прогнозира поведението му при реалното подаване. Измервателна програма с няколко скорости, нагоре и надолу, показва дали има зависимост от срязването и хистерезис. Това е особено ценно при формулиране на бои, лепила, дисперсии, кремове и полимерни системи.
Стандарт, проследимост и работа на оператора
Когато клиентска спецификация, вътрешна процедура или регулаторно изискване посочват ASTM, ISO, EN, DIN или фармакопеен метод, стандартът има предимство пред удобството. Той може да определя не само типа уред, но и размера на съда, температурата, времето на кондициониране, честотата на калибриране и критериите за приемане.
За контрол на качеството трябва да се предвидят вискозитетни еталони, документирана проверка на уреда и ясна работна инструкция. Обучението на операторите е съществено: неправилно потопен шпиндел, мехурчета, недостатъчен обем, замърсяване или различно време на престой могат да компрометират и най-добрия инструмент. При регулирани среди квалификацията на оборудването и документирането на IQ/OQ/PQ могат да бъдат част от внедряването.
Лабораторен, преносим или процесен вискозиметър
Настолният лабораторен вискозиметър е правилният избор, когато решение за партидата се взема след анализ на представителна проба. Той предлага контролирани условия, възможност за методи и добра проследимост. Преносимите решения са полезни при входящ контрол, на място в производството или при работа с големи съдове, но трябва да се оценят компромисите в температурния контрол и повторяемостта.
Онлайн или инлайн вискозиметър има смисъл, когато отклонението трябва да се открива в реално време – например при непрекъснато смесване, разреждане, покрития, полимеризация или дозиране. Тук изборът включва материал на мокрите части, налягане, температура, CIP/SIP изисквания, монтажна позиция, наличие на твърди частици и интеграция с PLC или SCADA. Неподходящата монтажна точка може да даде данни за локална, а не за представителна вискозност.
Хъб за Процеси и Апарати разглежда тези параметри като обща инженерна задача – от пробата и метода до внедряването, обучението и последващия сервиз. Така измерването се превръща в работещ контролен инструмент, а не в изолиран лабораторен резултат.
Когато подготвяте техническо задание, опишете продукта, очаквания диапазон, температурата, наличието на частици, необходимия стандарт и решението, което ще се взема по резултата. Тези няколко данни са най-сигурната основа за конфигурация, която ще остане полезна и след първите измерени проби.