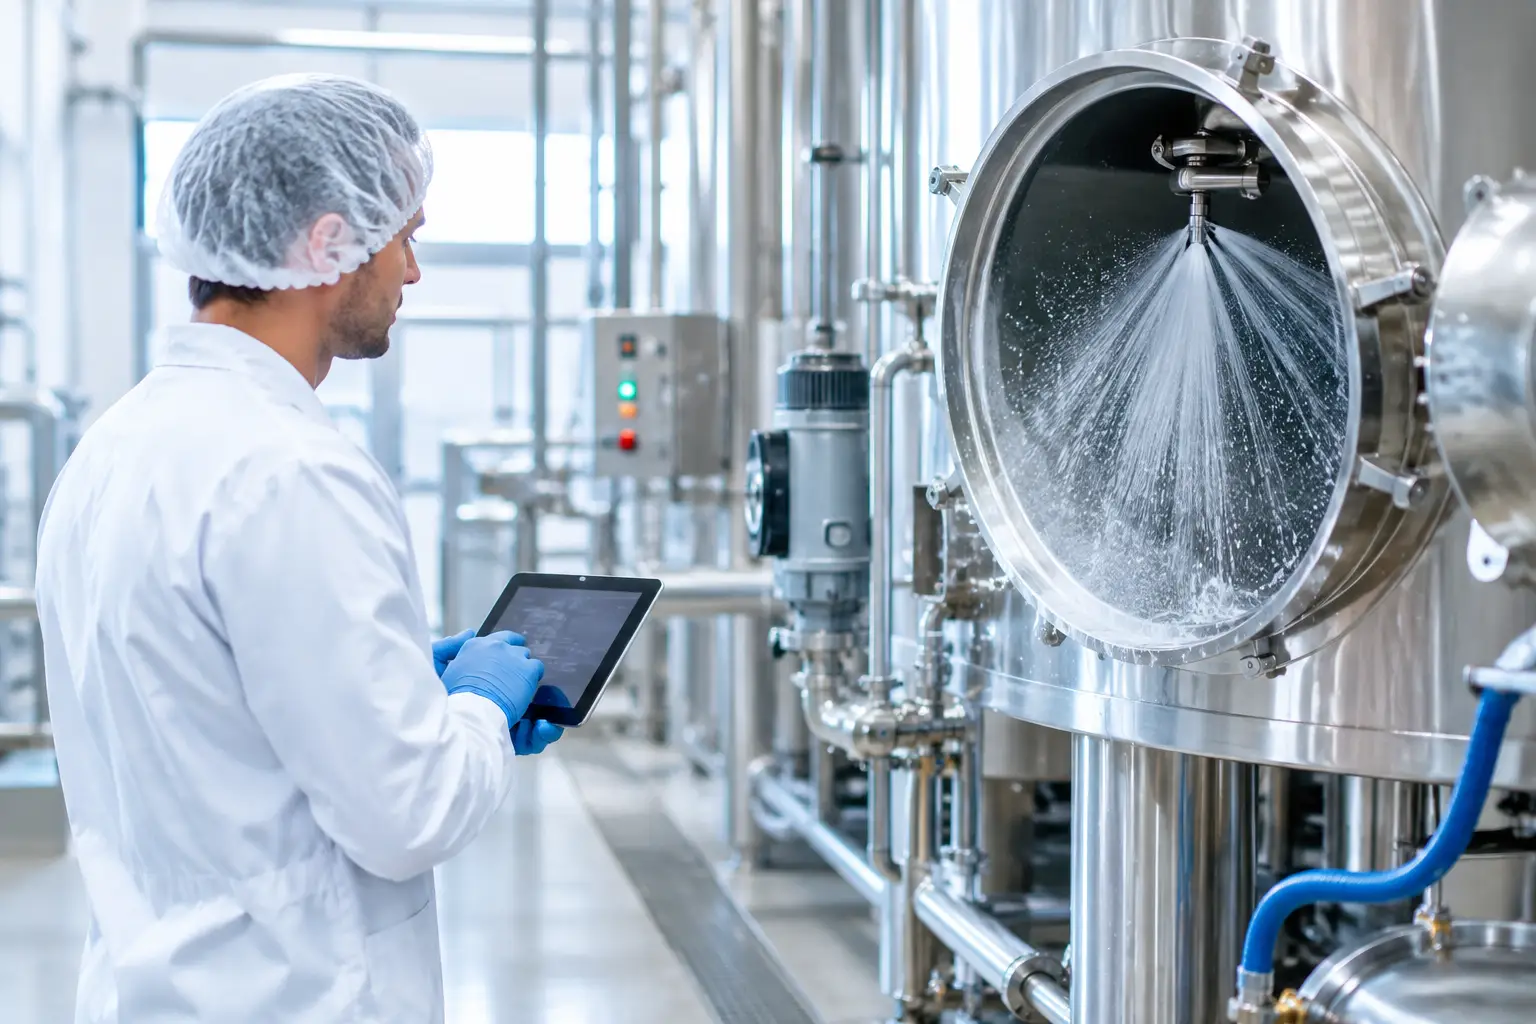
CIP системата рядко се оскъпява заради самия почистващ препарат. Най-големите загуби обикновено идват от цикли, които са по-дълги от необходимото, използват прекомерно количество вода и химикали или не достигат стабилните параметри, нужни за надеждна хигиена. Въпросът как се оптимизира CIP почистване започва не с намаляване на времената, а с доказване, че всяка фаза работи при правилните условия.
При производства на храни и напитки, фармацевтични продукти, козметика и биотехнологични среди CIP процесът трябва едновременно да премахва остатъци, да контролира микробиологичния риск, да пази оборудването и да осигурява възпроизводима документация. Оптимизацията е инженерна задача: анализ на замърсяването, хидравликата, химията, автоматизацията и верификацията на резултата.
Как се оптимизира CIP почистване без компромис с хигиената
Правилният подход не е универсална рецепта. Млечни белтъци, мазнини, захарни разтвори, минерални отлагания, ферментационни среди и вискозни продукти се държат различно при почистване. Същата програма, която работи за сиропна линия, може да е неефективна за топлообменник след млечен продукт или за ферментатор с биофилм.
Първата стъпка е да се картографира реалният цикъл: предварително изплакване, алкално измиване, междинно изплакване, киселинно измиване при необходимост, дезинфекция и финално изплакване. За всяка фаза трябва да са ясни началният и крайният критерий, зададените параметри и действителните измерени стойности. Ако операторът не може да види какво се случва в тръбопровода и съда, системата се управлява по предположение.
Оптимизиран CIP цикъл се базира на четири взаимосвързани фактора: време, температура, концентрация и механично действие. Намаляването на един от тях изисква проверка дали останалите могат да компенсират промяната. Например по-ниската температура може да намали енергийния разход, но често изисква по-дълъг контакт, различна концентрация или по-добра циркулация. Това невинаги е икономически изгодно.
Започнете с реалните данни, не със зададените стойности
На екрана на PLC може да е зададена температура 70 °C, но това не доказва, че 70 °C се поддържат във всички критични точки на системата. Загубите по тръбните трасета, недостатъчната мощност на нагряване, непълното смесване в резервоара и неправилно разположените датчици могат да създадат съществени отклонения.
Същото важи за дебита. Помпа, която осигурява необходимия дебит при свободна циркулация, може да не го постигне при реално хидравлично съпротивление от клапани, топлообменници, филтри, дълги линии и миещи глави. При липса на достатъчна скорост на потока механичното действие намалява, а отлаганията се задържат в ниски точки, мъртви обеми и участъци със слаб контакт.
Практическият одит включва запис на температура, дебит, налягане, проводимост, ниво в резервоарите, времена на фазите и статус на клапаните. При сложни инсталации е полезно да се проследят и връщащите линии, защото именно там се вижда кога замърсяването е отстранено и кога химическият разтвор е достигнал стабилна концентрация.
Контрол на проводимостта и концентрацията
Проводимостта е един от най-полезните параметри за управление на CIP процеса. Тя позволява автоматизирано разграничаване между вода, алкален разтвор, киселинен разтвор и преходни смеси. Така системата може да връща годен разтвор към съответния резервоар, вместо да изхвърля химикал при всяка фаза.
Тук има важна уговорка: проводимостта не е директен и универсален измерител за концентрация. Връзката зависи от използваната химия и от температурата. За надеждно управление е нужна калибрационна зависимост за конкретния препарат, а температурната компенсация трябва да е правилно конфигурирана. Проверка чрез титруване на проби остава добра практика, особено при въвеждане на нова рецепта или при съмнение за отклонение.
Точните граници за разделяне между продукт, вода и почистващ разтвор намаляват разхода на вода и химикали. Те също така ограничават риска от разреждане на възстановения разтвор. Ако алкалният резервоар постепенно се пълни с вода, номиналната концентрация в системата започва да се различава от реалната и цикълът губи повторяемост.
Дебитът трябва да е доказан в най-неблагоприятната точка
При циркулационно почистване целта не е просто да има движение на течност. Необходима е достатъчна скорост за създаване на турбулентен режим в тръбопроводите и подходящо въздействие от миещите устройства в съдове. Изискването зависи от диаметъра на тръбата, геометрията, вискозитета на разтвора, температурата и вида на замърсяването.
Особено внимание изискват спрей-топките и ротационните миещи глави. Статичната спрей-топка работи надеждно само когато разпределението на дебита и налягането отговарят на нейната конструкция. За съдове с упорити отлагания, голям обем или сложна вътрешна геометрия ротационната глава може да даде по-добро механично действие, но поставя различни изисквания към помпата и филтрацията.
Внедряването трябва да включва проверка на покритието, а не само изчисление по каталог. Рибофлавинов тест, визуален контрол през подходящи ревизионни точки и анализ на критичните зони дават по-надеждна оценка дали всички повърхности се омокрят ефективно.
Намалете времето само след валидиране
Често срещана грешка е времето на всяка фаза да се съкращава с фиксиран процент в търсене на по-висока производителност. Това може временно да изглежда успешно, докато не се появят остатъчни замърсявания, микробиологични отклонения, проблеми с вкуса на следващата партида или трудни за премахване натрупвания.
По-сигурният метод е поетапен. Първо се установява базова линия с доказано приемлив резултат. След това се променя само един параметър – например времето на предварителното изплакване или крайният праг по проводимост. Резултатът се оценява чрез визуална инспекция, ATP тестове, микробиологичен контрол, остатъчен алерген при необходимост и специфични анализи според продукта.
Предварителното изплакване често предлага най-добрата възможност за икономия. Вместо да работи по фиксирано време, то може да приключва при достигане на определен праг на проводимост, мътност или друг приложим показател. При продукти с висока стойност тази фаза е и възможност за по-добро изтласкване и възстановяване на продукта преди началото на измиването.
Автоматизацията трябва да предотвратява грешки
Ефективната CIP автоматизация не се изчерпва с таймери. Тя трябва да блокира стартиране при недостатъчно ниво на разтвор, да потвърждава правилното положение на клапаните, да следи минимален дебит и температура и да алармира при отклонение от рецептата. При многолинейни производства логиката за избор на маршрут е критична, защото неправилно отворен клапан може да доведе до кръстосано замърсяване или загуба на химикал.
За регулирани производства електронният запис на CIP цикъла е част от доказателството за контрол. Трябва да може да се проследи коя рецепта е изпълнена, кога, с какви реални параметри, какви аларми са възникнали и как са били обработени. Това е важно както при одит, така и при вътрешно разследване на отклонение.
Квалификацията на системата трябва да обхваща не само контролния софтуер, но и измервателните вериги, помпите, нагревателите, клапанните острови и критичните точки на процеса. IQ/OQ/PQ подходът е особено полезен, когато CIP системата обслужва фармацевтични, биотехнологични или високорискови хранителни приложения.
Поддръжката пази оптимизацията устойчива
Дори добре настроената CIP система постепенно губи ефективност, ако измервателните устройства не се проверяват, клапаните пропускат, уплътненията са износени или топлообменникът е замърсен. Превантивната поддръжка трябва да включва калибрация и функционални проверки на сензорите, инспекция на миещите глави, контрол на помпите и преглед на CIP трендовете за необичайни промени.
Увеличено време за достигане на температура, нестабилна проводимост или спад на дебита не са просто сервизни сигнали. Те са ранни индикатори за бъдещ риск за качеството и за по-високи експлоатационни разходи. При правилно организиран мониторинг данните от CIP системата се превръщат в инструмент за планирана поддръжка, а не в реакция след проблем.
Най-добрият CIP цикъл е този, който доказано почиства конкретното оборудване при минималния необходим разход на вода, енергия, химикали и производствено време. Това изисква измерване, изпитване и дисциплина при управлението на промени. Когато процесът се разглежда като контролирана технологична операция, а не като фиксирана поредица от таймери, оптимизацията носи едновременно по-висока производителност и по-сигурна хигиена.