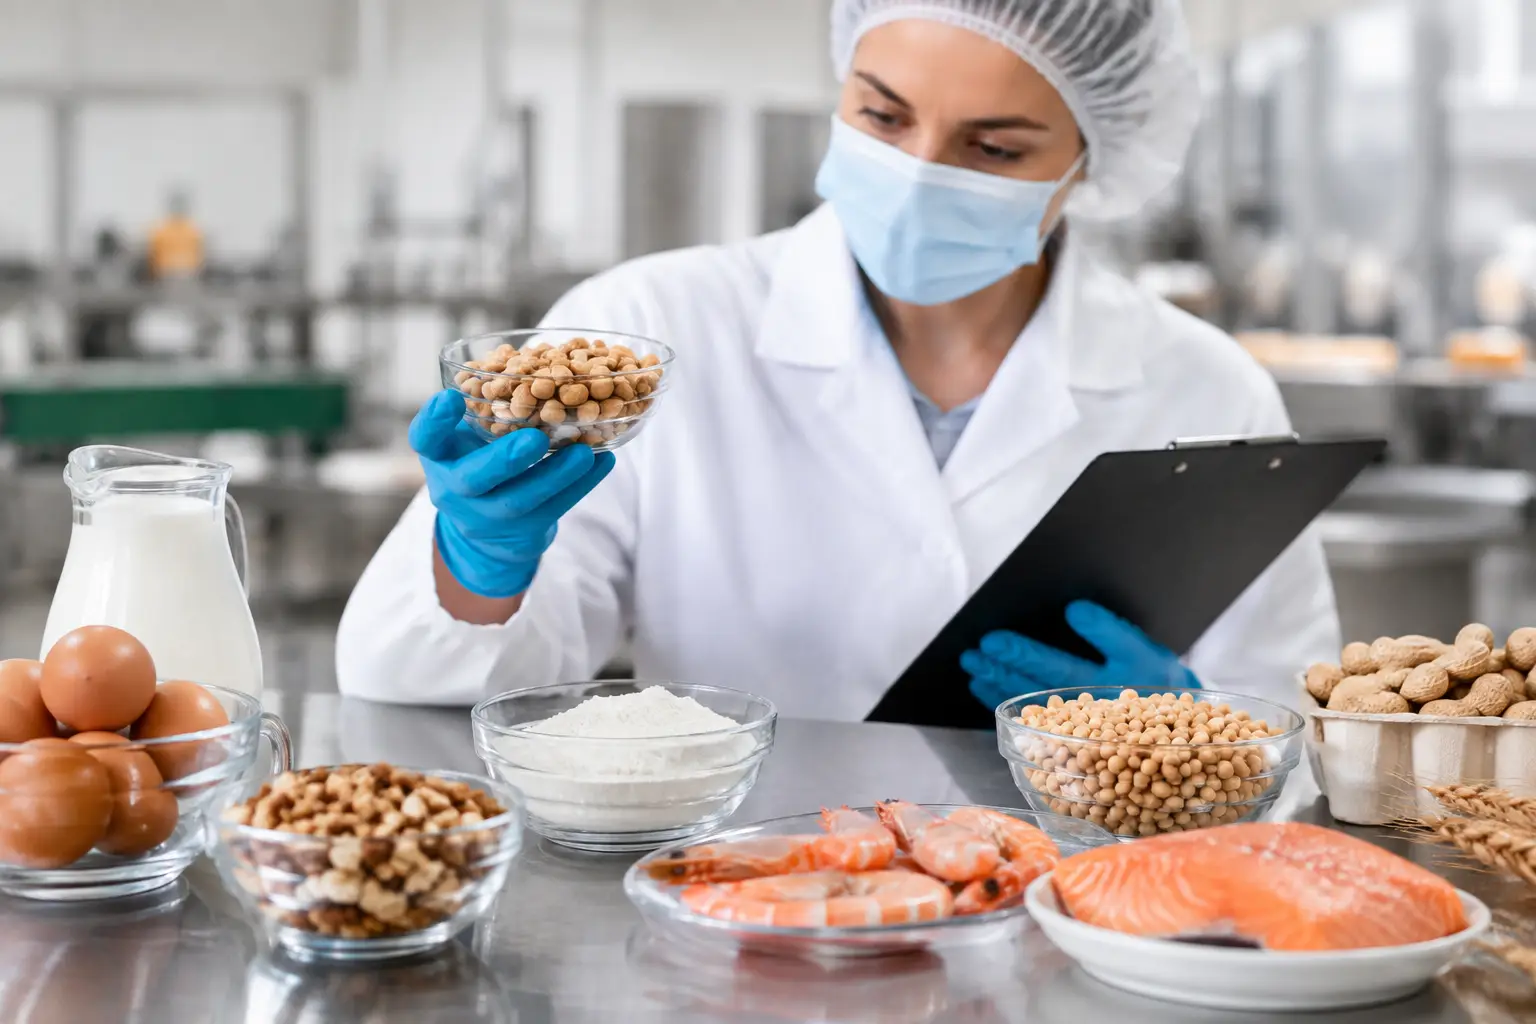
Една неправилно етикетирана партида, остатък от млечен протеин по линия за шоколад или недобре почистен дозатор за ядки могат да превърнат иначе качествен продукт в сериозен риск за потребителя и производителя. Контрол на алергени не се свежда до финален лабораторен тест. Това е система за управление на суровини, потоци, оборудване, почистване, персонал и информацията върху етикета.
За хранителните предприятия задачата е двойна: да ограничат непреднамереното пренасяне на алергени и да могат да докажат с документирани данни, че приложените мерки работят. Именно тук инженерният подход има решаваща стойност. Нужни са правилно проектирани процеси, представителни проби, подходящ аналитичен метод и оборудване, което позволява повторяем контрол в реални производствени условия.
Къде възниква рискът от алергенно кръстосано замърсяване
Рискът рядко започва и свършва в една машина. Той често се натрупва по веригата – от приемането на суровини до преопаковането на готовия продукт. Съгласно изискванията за информацията за храните в ЕС, наличието на определени алергени трябва да бъде ясно обозначено, но етикетът е последната бариера. Реалният контрол трябва да е заложен преди производството.
Критични точки са доставените суровини, общите складови зони, пневмотранспортът, дозиращите системи, смесителите, транспортните ленти, филтрите, контейнерите и инструментите за ръчно почистване. Особено внимание изискват прахообразните компоненти. Брашна, мляко на прах, яйчен прах, соя, сусам и ядкови смеси могат да се разпространяват чрез въздуха, работното облекло или неправилно почистени повърхности.
Не всяка производствена площадка може да поддържа напълно отделни линии за всички рискови суровини. Затова решението зависи от конкретния продуктов асортимент, честотата на смените, геометрията на оборудването, възможността за разглобяване и капацитета за почистване. При високо рискови комбинации физическото разделяне е най-сигурният вариант. Когато то не е икономически или технологично възможно, са необходими строго планирани производствени последователности и валидирани санитарни процедури.
Контрол на алергени започва с карта на процеса
Добрата оценка на риска не е общ списък с алергени. Тя свързва всяка суровина и всеки технологичен етап с конкретна вероятност за пренасяне. Практическият старт е актуален регистър на използваните съставки, спецификации от доставчиците и ясно идентифициране на алергените, които присъстват в обекта.
След това технологичният поток трябва да се разгледа физически: откъде влиза суровината, къде се претегля, през кои съдове и тръбопроводи преминава, къде има отворени операции и как се движат хората, отпадъците и почистващите инструменти. В много случаи схемата на потока показва проблем, който не личи от HACCP документацията – например обща аспирационна точка за две иначе разделени линии.
Оценката трябва да отчита и доставчиците. Декларацията за алергени е необходима, но не е достатъчна сама по себе си. При чувствителни продукти е разумно да се преглеждат спецификации, промени в рецептури, практики за почистване при доставчика и резултати от входящ контрол. Партида с различен произход или нов доставчик може да промени риска, без технологичният екип да е променял собствената си рецепта.
Разделяне на потоци и производствена последователност
Най-практичната мярка често е производството да се планира от продукти без съответния алерген към продукти, които го съдържат. Това намалява натоварването върху почистването между смените. Подходът обаче работи само ако рецептурите, кодовете на суровините и партидната проследимост се управляват дисциплинирано.
Зоните за приемане, претегляне и дозиране следва да имат визуално разпознаваемо оборудване и отделни инструменти, когато рискът го изисква. Цветовото кодиране е полезно, но не замества процедурата. Контейнер с правилен цвят, използван на грешната линия, остава източник на замърсяване. Необходими са обучение, контрол на достъпа и ясна отговорност при смяна на продукт или кампания.
При течни продукти следва да се оценят „мъртвите“ обеми в клапани, гъвкави връзки, помпи и отклонения на тръбопровода. При сухи смеси внимание изискват филтрите, уплътненията и труднодостъпните участъци на смесителите. Това са места, от които малко количество остатъчен продукт може да премине в следваща партида, дори когато видимите повърхности изглеждат чисти.
Почистването трябва да бъде валидирано, не само проверено визуално
Визуалната инспекция е необходима, но не доказва отсъствие на алергенен протеин. Тя показва дали има видими остатъци, прах, мазнини или недостъпни замърсени зони. Валидирането отговаря на по-съществения въпрос: конкретната процедура по почистване намалява ли остатъчния алерген до приемливо за предприятието ниво?
За тази цел се определят най-неблагоприятните точки за пробовземане – например изходът на смесител, уплътнение след дозираща глава, клапан, зона под бъркалка или участък с трудно оттичане. Пробите се вземат след изпълнение на утвърдената процедура, а не след извънредно продължително почистване, което не може да се възпроизведе при нормална работа.
Методът за почистване трябва да е съобразен с продукта и конструкцията на линията. Сухото почистване е приложимо при редица прахообразни процеси, но изисква контрол на разнасянето на прах. Мокрото почистване и CIP системите могат да са по-ефективни при подходящо проектирано оборудване, но трябва да се контролират време, температура, концентрация, механично въздействие и изплакване. Неправилно изпълнен CIP цикъл може да даде привидно добра чистота, без да е достигнал критичните участъци.
След първоначалното валидиране идва верификацията – периодично потвърждение, че процедурите продължават да работят при реалното натоварване на производството. Честотата зависи от риска. Тя трябва да се увеличи след промяна на рецептура, нова суровина, ремонт на оборудване, отклонение в санитарния процес или рекламация.
Аналитични методи: какво измерва всеки от тях
Лабораторният контрол е полезен само когато въпросът и методът съвпадат. Бързите имунохроматографски тестове тип lateral flow са подходящи за оперативна проверка на повърхности, изплакващи води и в някои случаи храни. Те дават бърз резултат и са практични за решение преди пускане на линия, но обхватът им е специфичен за конкретния алерген и матрица.
ELISA методите обичайно предлагат по-висока чувствителност и количествена или полуколичествена информация. Те са приложими при валидиране на почистване, изследване на суровини и готови продукти, когато е необходимо по-надеждно определяне на остатъчен протеин. Ограничение може да бъде сложната хранителна матрица. Термичната обработка, ферментацията, високо съдържание на мазнини или полифеноли могат да повлияят екстракцията и разпознаването на белтъка.
PCR анализът търси ДНК и е особено полезен в случаи, при които белтъчните методи са затруднени или когато трябва да се различат близки растителни видове. Той обаче не измерва директно алергенния протеин. Изборът между ELISA, PCR и бърз тест не е въпрос на „най-добър“ метод, а на цел, матрица, необходима чувствителност и време за реакция.
За надеждни данни са необходими представително пробовземане, проследими референтни материали, контролни проби и ясно определени граници за приемане. Отрицателният резултат не трябва да се тълкува извън обхвата на метода. Той означава, че при конкретната проба и условия анализът не е установил алерген над границата си на откриване.
Оборудването и данните са част от една система
При внедряване на контролна програма често се подценява връзката между апаратурата и документацията. Лабораторният уред, инкубаторът, микропипетите, везните и системите за подготовка на проби трябва да работят в контролирани условия. Калибрацията, поддръжката, квалификацията и обучението на оператора са пряко свързани с достоверността на резултата.
За предприятия с вътрешна лаборатория е полезно да се дефинира ясен работен поток: приемане и кодиране на пробата, подготовка, анализ, контролни проби, преглед на резултата и действие при отклонение. За по-сложни матрици или потвърдителни анализи външната акредитирана лаборатория остава разумен вариант. Вътрешният бърз контрол и външното потвърждение не са конкуриращи се подходи, а могат да работят заедно.
Хъб за Процеси и Апарати подпомага подобни проекти чрез избор на аналитично и процесно оборудване, обучение на екипи и инженерна поддръжка при въвеждане в експлоатация. Целта не е просто да се достави тест или уред, а контролът да бъде приложим в конкретната технологична схема и да носи надеждни решения за всяка партида.
Най-добрият момент да се открие слабост в контрола е преди тя да достигне до етикета и пазара. Практическата следваща стъпка е екипът по качество и производството да обходят заедно една реална продуктова линия, да проследят движението на алергена от склада до готовата партида и да проверят всяка бариера с измерими доказателства.