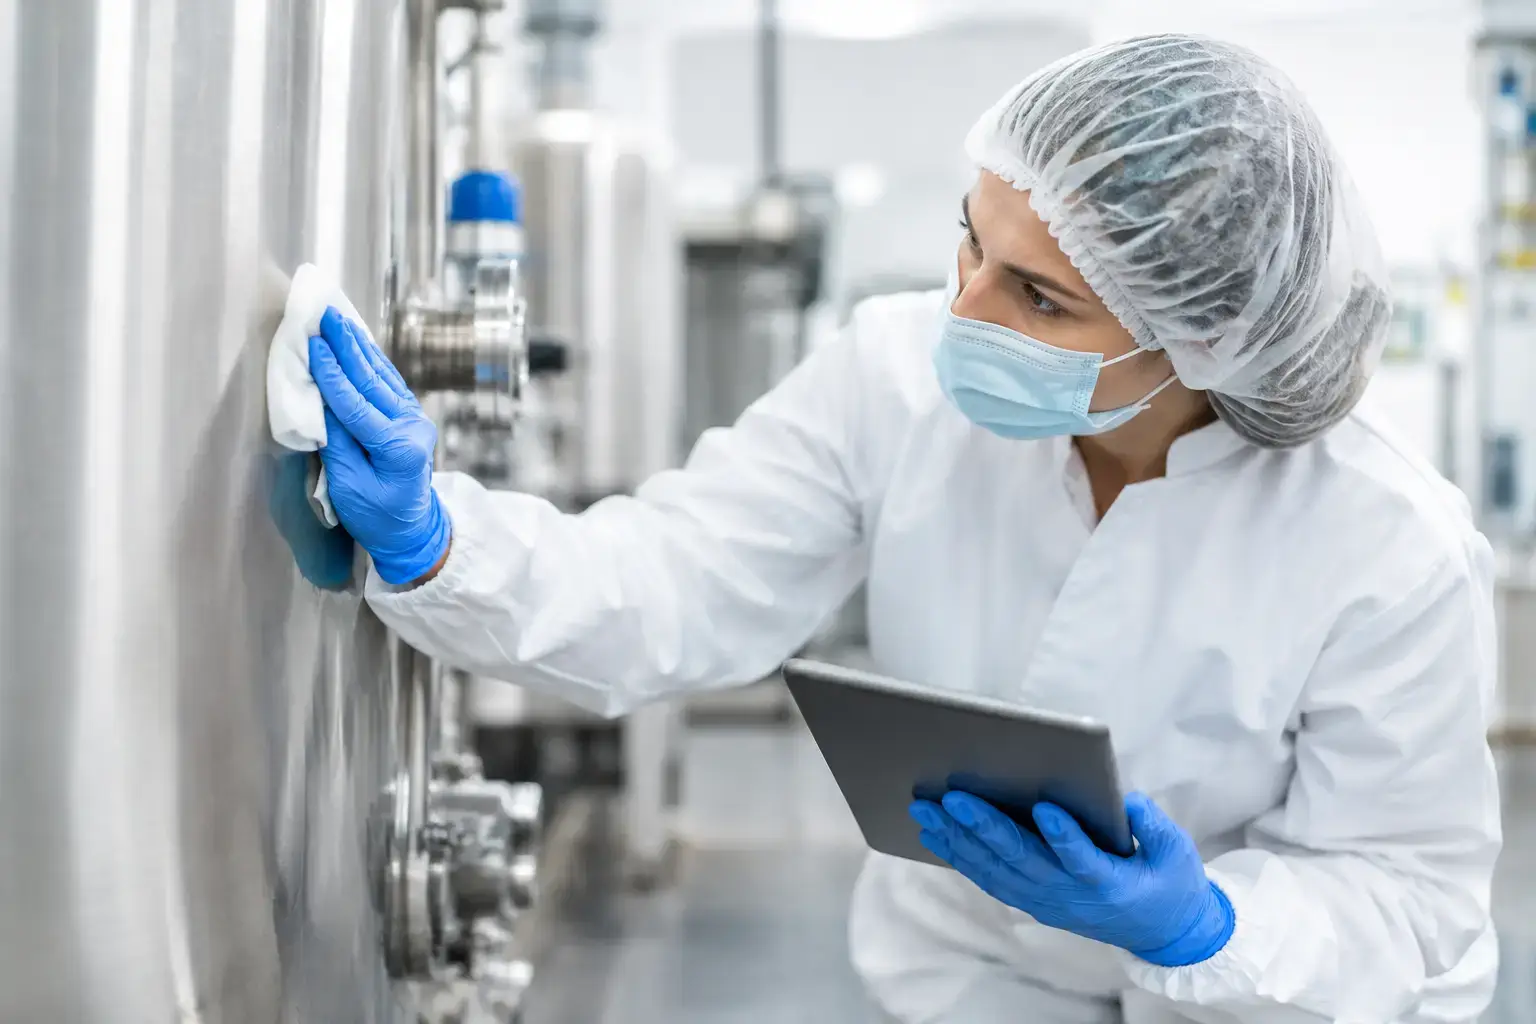

Оборудването може да изглежда безупречно след цикъл на измиване и въпреки това да носи риск за следващата партида. Активно вещество, алерген, почистващ препарат или микробиологично замърсяване невинаги се виждат с просто око. Затова валидиране на почистване не означава да се потвърди, че процедурата е изпълнена. То е документално и аналитично доказателство, че конкретен метод за почистване възпроизводимо премахва остатъците до предварително обосновани и приемливи нива.
При фармацевтично, биотехнологично, козметично и хранително производство тази разлика е съществена. Добре написаната SOP не е достатъчна, ако не е доказано, че работи при реалните условия на инсталацията: с действителните продукти, геометрия на съоръженията, време на престой, оператори, почистващи агенти и аналитични методи.
Какво доказва валидирането на почистване
Целта не е да се постигне абстрактна „нулева“ остатъчност. Целта е да се покаже, че рискът от кръстосано замърсяване е контролиран. Това изисква ясна връзка между токсикологичната оценка, технологичния процес, метода на почистване и резултатите от пробовземането.
В практиката валидирането трябва да отговори на няколко конкретни въпроса: кой остатък е критичен, къде може да се задържи, какво ниво е допустимо, как ще бъде измерено и дали процедурата работи повторяемо. Ако някой от тези елементи липсва, наличните данни могат да изглеждат убедителни, но да не издържат при одит, отклонение или разследване на несъответствие.
За фармацевтични продукти критичният остатък обикновено се определя чрез оценка на най-лошия случай. Разглеждат се токсикологични показатели като PDE/HBEL, потентност, разтворимост, трудност на почистване, концентрация в продукта и площ на контактните повърхности. Оттук се извежда допустим остатък, често изразен като MACO – максимално допустимо пренасяне към следващия продукт.
При храните логиката е сходна, но водещи може да са алергени, микробиология, остатъци от детергенти, мазнини, протеини или специфични съставки с интензивен вкус и цвят. При производство с млечни протеини, ядки, соя, глутен или яйчни компоненти визуално чистата линия не е достатъчна гаранция за безопасност.
Верификация и валидиране не са едно и също
Верификацията на почистването е текуща проверка дали предварително валидираният процес е изпълнен правилно. Тя може да включва визуален контрол, измерване на проводимост на последната изплакваща вода, pH, бърз ATP тест или периодичен микробиологичен контрол. Това са полезни оперативни индикатори, но не заместват валидирането.
Валидирането изгражда доказателствената основа. То установява, че при определени граници на процеса – концентрация на детергент, температура, дебит, време на циркулация, механично въздействие и брой изплаквания – системата достига зададените критерии. След това верификацията поддържа увереността, че тези условия се спазват в рутинната работа.
При CIP системи трябва да се оценят не само параметрите в рецептурата, но и реалното им достигане в най-неблагоприятната точка. Температурата в захранващия съд не доказва температурата в отдалечен участък от тръбна мрежа. По същия начин зададен дебит на помпата не гарантира необходимата турбулентност във всеки клон, клапан, филтърен корпус или мъртва зона.
Риск-базиран избор на най-лошия случай
Най-честата грешка е да се валидира почистването за удобен продукт, който се отмива лесно. Коректният подход е да се обоснове worst-case матрица. Тя не избира непременно само един продукт, а може да комбинира различни неблагоприятни характеристики.
Например продукт с ниска разтворимост може да е най-труден за отмиване, докато друг има най-ниска допустима граница заради висока фармакологична активност. Трети може да изсъхва бързо по повърхностите или да образува силно адхезивен филм. В хранителна линия най-рисковият сценарий може да е смяна от алерген-съдържащ към продукт без съответния алерген, а не продуктът с най-висока производствена честота.
Оценката следва да обхваща оборудването по продуктови пътища, а не само по наименование на машина. Един и същ реактор може да се почиства успешно, докато проблемът остава в гъвкав маркуч, уплътнение, пробовземен клапан, филтър, дозираща глава или труднодостъпна зона след разпръскваща топка. Именно там често се намират точките за пробовземане.
Пробовземане: там, където рискът реално остава
Изборът между тампонен метод и проба от изплакваща вода зависи от процеса, повърхностите и аналитичната цел. Тампонният метод позволява да се изследва определена площ и е особено ценен за труднодостъпни или критични точки. Той обаче изисква доказано извличане на остатъка от материала на повърхността и от самия тампон.
Пробата от последното изплакване е практична за затворени системи, тръбопроводи и големи инсталации, при които директният достъп е ограничен. Недостатъкът е, че резултатът е усреднен. Локално замърсяване в малка мъртва зона може да остане незабелязано, ако обемът на изплакването е голям. Поради това комбинираният подход често е най-защитимият вариант.
Преди рутинна употреба трябва да са известни възстановяването на метода, неговата специфичност, граница на откриване и граница на количествено определяне. Аналитичният метод трябва да разграничава търсения остатък от матрицата, почистващия препарат и евентуални смущаващи вещества. TOC анализът е бърз и подходящ за органични остатъци, но не винаги е достатъчно специфичен. HPLC или LC-MS могат да дадат висока селективност, но изискват по-сложна методика, квалифициран персонал и контрол на времето за анализ.
За неорганични остатъци или детергенти могат да бъдат приложими проводимост, pH, йонна хроматография или специфични титриметрични методи. Изборът не бива да се прави само според наличния уред. Той трябва да следва риска и необходимата чувствителност спрямо критерия за приемане.
Как изглежда работещ валидиращ протокол
Силен протокол започва с ясно определен обхват: кои линии, съдове, продукти и сценарии покрива. В него се описват оборудването и неговият статус на квалификация, почистващата процедура, критичните параметри, точките за вземане на проби, аналитичните методи, критериите за приемане, отклоненията и отговорностите.
Квалификацията на оборудването и валидирането на почистването са свързани, но различни дейности. IQ потвърждава правилния монтаж и документацията. OQ демонстрира, че системата работи в зададените граници. PQ показва стабилна работа при реална експлоатация. Ако например CIP инсталацията не поддържа надеждно температура, концентрация или дебит, данните от валидирането на почистването няма да са устойчиви.
Трябва да се определят и границите за dirty hold time и clean hold time. Първата показва колко време оборудването може да остане замърсено преди почистване, без това да компрометира резултата. Втората определя колко време чистото оборудване може да престои преди следваща употреба. Тези периоди зависят от продукта, материала на оборудването, средата, микробиологичния риск и начина на съхранение.
Традиционно се очакват последователни успешни изпълнения на валидирания цикъл. Броят им и обхватът трябва да са обосновани чрез риск, а не механично копирани. По-важно е да се покаже възпроизводимост при реалистични гранични условия: минимална допустима концентрация на почистващ агент, най-ниска разрешена температура, максимално време до стартиране на почистването или операторски вариации в рамките на процедурата.
Данните имат стойност само ако остават проследими
Валидирането не приключва с одобрения доклад. То влиза в жизнения цикъл на процеса. Промяна на формула, суровина, детергент, доставчик, параметри на CIP рецепта, материал на уплътнение, конфигурация на линия или аналитичен метод трябва да премине през change control и оценка на въздействието.
Пълна повторна валидация невинаги е необходима. При малка, добре оценена промяна може да е достатъчна насочена верификация или частично потвърждение. Ако обаче се въвежда по-потентен продукт, нов алерген, различна геометрия на оборудването или се променя критична стъпка от измиването, ограничената проверка може да бъде недостатъчна.
Отклоненията са ценен източник на информация. Повишена проводимост на последно изплакване, повтарящ се резултат близо до лимита или проблем в една и съща пробовземна точка не бива да се затварят само с повторно измиване. Необходимо е да се търси причината: неправилна концентрация, недостатъчен дебит, износен спрейбол, непълно дрениране, грешна последователност на клапани или неадекватен метод за пробовземане.
При сложни инсталации инженерният преглед на потока, хидравликата, материалите и реалната работа на оборудването често е решаващ. Хъб за Процеси и Апарати ЕООД работи именно в пресечната точка между измерване, процесно оборудване, квалификация и внедряване – там, където документът трябва да бъде подкрепен от реално работеща система.
Надеждното валидиране на почистване не добавя административна тежест към производството. То превръща почистването в измерим процес с ясни граници, доказана повторяемост и предвидим риск – основа за безопасни партиди и уверени решения при всяка смяна на продукт.